
Hver støbt komponent har et øjebliks sandhed, når pressen lukker, og hulrummet fyldes for første gang. Geometri kan se perfekt ud i CAD, men reel adfærd afhænger af harpikskrympning, afkøling, udluftning, portplacering og pakningstryk. En sprøjtestøbeprototype eksisterer for at fange denne adfærd tidligt: Det er et praktisk, midlertidigt værktøj, der producerer ægte plastikdele i små mængder, så du kan validere produktet, før du bruger et større budget på permanent værktøj. Hvis du forstår de afvejninger, der er beskrevet nedenfor, vil du vide, hvornår en prototypeform er pengene værd, og hvornår en billigere tilnærmelse vil gøre det.
Hvad tæller som en sprøjtestøbeprototype
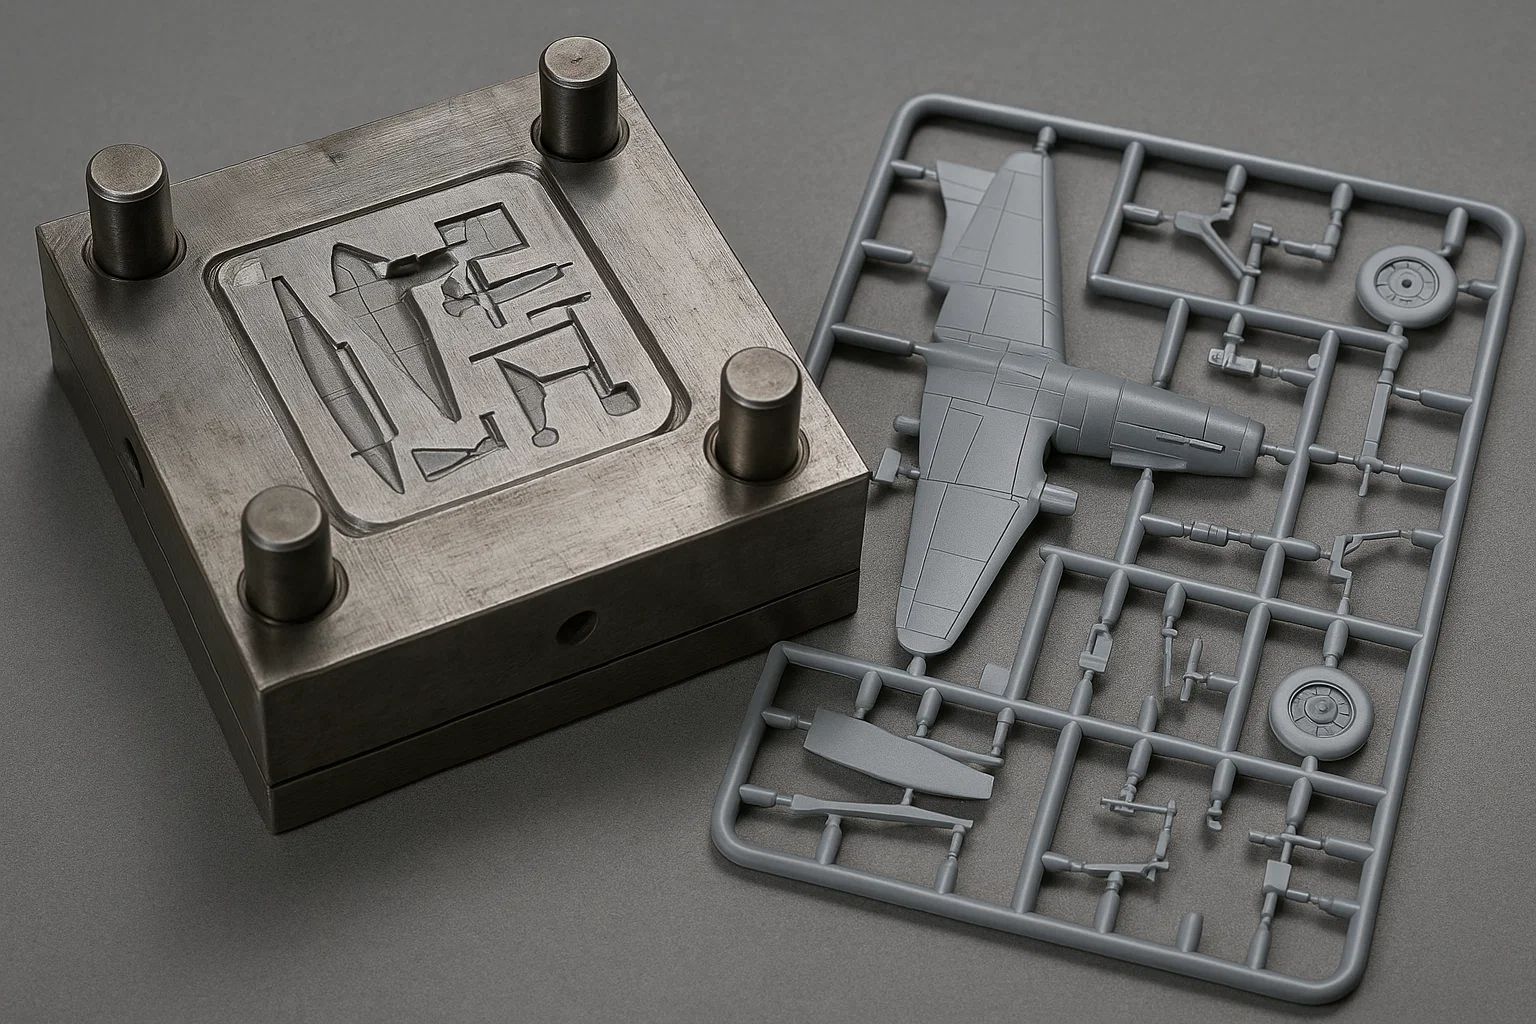
En sprøjtestøbeprototype er en lavvolumen støbeform bygget ud fra de samme CAD-data, som senere vil drive produktionsværktøjet. Det er typisk et enkelt hulrumsværktøj skåret af aluminium eller forhærdet stål, med forenklede kølelinjer og et design, der kan absorbere beskedne geometriændringer. Formen kører på en standard sprøjtestøbemaskine under normale produktionstryk, temperaturer og klemkræfter ved at bruge den faktiske harpiks, der er specificeret for produktet.
Dette gør de resulterende dele anderledes end 3D-printede prøver eller CNC-bearbejdede prøvestykker. En støbt prototype er dannet af smeltet plast, der strømmer gennem en port og størkner under tryk mod en stål- eller aluminiumsoverflade. Den bærer ægte portrester, ejektorstiftmærker, svejselinjer og krympeadfærd. Hvis din evaluering afhænger af nogen af disse egenskaber, kan ingen subtraktiv eller additiv proces ærligt erstatte.
Hvorfor bruge en form, før du har et produktionsværktøj
Hovedårsagen til at bestille en prototypeform er, at nogle produktrisici kun kan måles på en sprøjtestøbt del. Et 3D-print kan bekræfte grov ergonomi eller monteringsafstande, men det kan ikke fortælle dig, om et levende hængsel overlever gentagne bøjninger, om tyndvæggede flowlængder fyldes helt, eller om glasfyldt nylon vrider sig ud af spec. En prototypeform besvarer disse spørgsmål, mens designet stadig er billigt at ændre.
At vælge en sprøjtestøbeprototype giver mening, når en af følgende betingelser gør sig gældende:
- Delen har snappasninger, levende hængsler eller tyndvæggede sektioner, hvis funktion afhænger af materialeorientering under fyldning.
- Delen skal opfylde testkrav, såsom UL-antændelighed, faldtest eller kemisk resistens, ved brug af den nøjagtige produktionskvalitet af harpiks.
- Kritiske overflader vil modtage en specifik SPI-finish, tekstur eller farve, der skal godkendes på dele med ægte form-overflade-replikation.
- Designet skal samles med metalindsatser, pakninger, elektronik eller tilhørende komponenter for at validere tolerancer under ægte krympning.
- Dit team har brug for dele til pilotproduktion, feltforsøg eller certificering, før de forpligter sig til højvolumenværktøj.
Hvis ingen af disse risici eksisterer, kan en bearbejdet prøve eller 3D-printet del være tilstrækkelig til den aktuelle fase. Prototypeformen er ikke altid den hurtigste eller billigste rute; det er ruten, der giver dig autentiske støbedata.
Prototype-støbeform vs. produktionsstøbeform
Et prototypeværktøj er ikke en version af produktionsværktøjet af lavere kvalitet. Det er et anderledes instrument designet til korte løb og hurtig iteration, mens produktionsformen er konstrueret til lang levetid og hurtige cyklustider. Fordi ingeniørmålene er forskellige, gør materialerne, leveringstiderne og omkostningerne det samme.
| Faktor | Prototype form | Produktionsform |
|---|---|---|
| Primært formål | Designverifikation og prøveudtagning i lavt volumen | Højvolumen fremstilling med lang levetid |
| Typisk værktøjsmateriale | Aluminium eller forhærdet stål | Hærdet værktøjsstål såsom H13, S136 eller P20 varianter |
| Værktøjets levetid | Et par tusinde til titusinder af cyklusser | Hundredtusindvis til over en million cyklusser |
| Forventet leveringstid | Omtrent to til seks uger | Typisk otte til tyve uger eller mere |
| Prøvemængder | Dusinvis til et par tusinde dele | Tusinder til millioner af dele |
| Pris pr. del | Højere på grund af korte løb | Lavere på grund af cykluseffektivitet og amortiseret værktøj |
| Designændringskapacitet | Moderat; indstik og detaljer kan omarbejdes | Begrænset; ændringer er dyre og langsomme |
Nogle projekter bruger en mellemliggende tilgang: et broværktøj lavet af mere holdbart stål med begrænset layout med flere hulrum. Et broværktøj kan understøtte markedslanceringen, mens produktionsstøbeformen med høj kavitation bliver bygget. Diskuter i praksis forventet delvolumen med støberen tidligt, så de kan anbefale, om et lige prototypeværktøj, et broværktøj eller et letproduktionsværktøj er den rigtige økonomiske pasform.
Materialevalg og toleranceovervejelser
Når du først forpligter dig til prototypesprøjtestøbning, bliver materialevalg overraskende specifik. Målet er ikke blot at bruge en omtrentlig harpiks med lignende stivhed; det er at bruge den endelige produktionskvalitet, så krympning, overfladeudseende og mekaniske egenskaber stemmer overens med det, du senere vil købe i løs vægt. Almindelige familier omfatter ufyldt eller glasforstærket polypropylen, ABS, polycarbonat, nylon, PC/ABS-blandinger og POM. Selv farvestof-masterbatchen kan påvirke færdige dimensioner, så tag valg tidligt.
Toleranceforventning skal også være realistisk. En velbygget prototypeform kan holde kommercielle sprøjtestøbningstolerancer, ofte omkring 0,002 til 0,005 tommer pr. tomme for stabile geometrier, men dette afhænger i høj grad af materialekrympning, ensartet vægtykkelse og proceskontrol. Prototypekørslen vil afsløre, om de dimensionelt kritiske funktioner rent faktisk lander, hvor skimmelstrømsanalysen forudsagde. Den viden betyder mere end at opnå de strammest mulige tal i det første forsøg.
Realistiske omkostnings- og leveringstidsforventninger
Som en tommelfingerregel lander en prototypeform med enkelt hulrum med moderat kompleksitet i intervallet fra et par tusinde til omkring femogtyve tusinde dollars, mens et simpelt indsats- eller familieværktøj kan være endnu mindre. Omkostningerne er drevet af delstørrelse, valg af stål versus aluminium, antal slides, gevindvirkning, krav til overfladefinish og hvor mange tekniske ændringer du forventer. Prisen pr. del vil være flere gange højere end fuld produktionspris, fordi mængderne er små, og procesopsætningen endnu ikke er optimeret.
Gennemløbstiden følger et lignende mønster. Et ligetil aluminiumsværktøj kan være klar på to til fire uger, mens et værktøj med slæder, løftere eller eksotiske harpikskrav kan tage seks uger. Hvis du har brug for flere prøvetagningsrunder eller godkendelse af overfladetekstur, planlæg en ekstra buffer. At arbejde med en leverandør, der kontrollerer hele kæden, forkorter denne kalender betydeligt. En støber med en autentisk sprøjtestøbningsevne in-house kan starte hulrumsskæring i det øjeblik, designet er frosset, uden dobbelte overdragelser, og kan køre de første skud, så snart værktøjet er monteret.
Forvandling af prototyperesultater til produktionsbeslutninger
Værdien af en sprøjtestøbeprototype er proportional med, hvor omhyggeligt du læser prøvedelene. Mål de kritiske funktioner på tværs af flere skud, ikke kun det første, fordi skævheder og synkemærker ofte opstår, efter at processen når en stabil temperatur. Registrer aktuelle procesparametre såsom smeltetemperatur, injektionstryk og afkølingstid. Sammenlign dem derefter med de simuleringsdata, der blev brugt til at designe værktøjet.
De virksomheder, der udfører denne overgang, bringer deres støber ind, inden den første tegning frigives. Under en struktureret design-til-fremstillingsgennemgang kan værktøjsingeniøren identificere trækproblemer, vægtykkelsesubalancer og gate-placeringsrisici, mens de stadig eksisterer som digitale ændringer snarere end stålmodifikationer. Den slags interaktion sidder helt inde i skræddersyet konstruktion og co-udvikling arbejdsgang, som formerfarne leverandører foretrækker. Deres ingeniørteam gennemgår materialemuligheder, forudsiger krympning og bekræfter, at prototypeforsøget er forberedt til at besvare de rigtige spørgsmål.
Med en solid prototypefase er vejen til produktion meget mere sikker. Dit team har reelle dele til test, pålidelige dimensionelle data til tolerancestack-ups og et procesvindue, der kan overføres til den endelige multi-cavity form. Prototypeformen bliver det læringsværktøj, den skulle være, og produktionsværktøjet får et deldesign, der allerede har bevist sig selv under virkelige forhold.
I sidste ende er en sprøjtestøbeprototype en risikostyringsinvestering, ikke et emballagevalg. Når materialet, geometrien eller nedstrøms monteringsbetingelser er nye for dig, vil plastikken i sig selv lære dig mere, end nogen modelfil kan. Idriftsætte en prototypeform tidligt nok til at påvirke designet, bruge delene til at træffe tekniske beslutninger og føre de målte parametre i produktion, så det endelige værktøj starter med en etableret proces snarere end et gæt. Denne disciplin adskiller succesfulde produktlanceringer fra lange fejlfindingscyklusser.


